GGG70 Sfero Döküm: Kimyasal Bileşimi, Yapısı ve Kullanım Özellikleri
GGG70, yüksek dayanım ve aşınma direnci gereken parçalarda kullanılan küresel grafitli dökme demirdir.
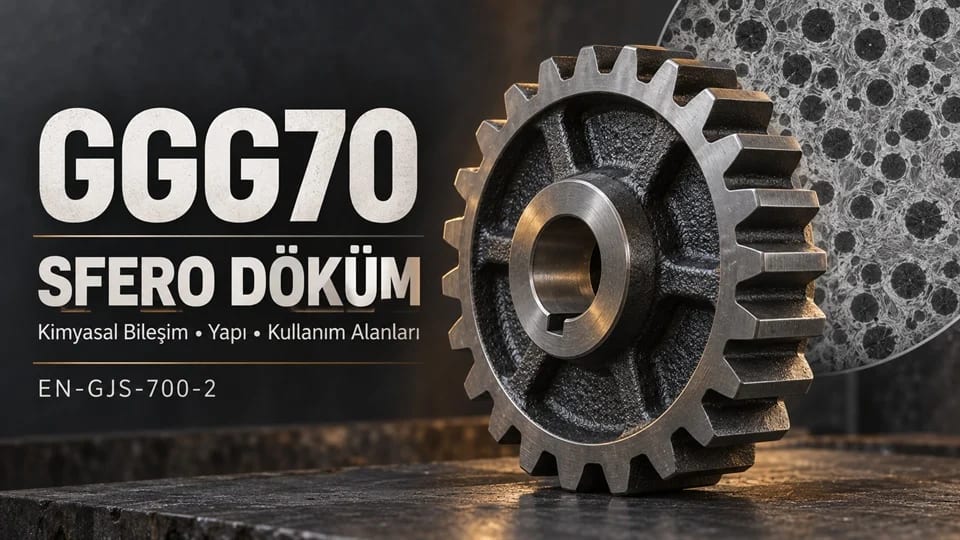
GGG70’in özelliği, içindeki karbonun önemli bir bölümünün küçük grafit küreleri halinde bulunmasıdır. Bu yapı, malzemenin gri dökme demire göre daha yüksek çekme dayanımı ve daha iyi şekil değiştirme kabiliyeti kazanmasını sağlar. GGG70, sfero döküm ailesi içinde dayanımın ön planda olduğu, kopma uzamasının ise görece düşük kaldığı sınıflardan biridir.
Kimyasal analiz konusunda bilinmesi gereken ilk nokta şudur: GGG70 için her üreticide geçerli, değişmez bir kimyasal reçete bulunmaz. EN 1563, ilgili malzeme sınıfının özellikleri sağlandığı sürece üretim yöntemini ve kimyasal bileşimi üreticinin belirlemesine izin verir. Özel uygulamalarda element sınırları ayrıca kararlaştırılabilir.
Aşağıdaki tablo, Dandong Foundry’nin GGG70 ile ilişkilendirdiği malzeme için yayımladığı örnek kimyasal bileşim aralıklarını gösterir. Değerler kütle yüzdesidir; standardın zorunlu kimyasal sınırları olarak değerlendirilmemelidir.
Element | Sembol | Yayımlanmış örnek bileşim |
|---|---|---|
Karbon | C | %3,60–3,90 |
Silisyum | Si | %1,70–1,90 |
Manganez | Mn | %0,30–0,50 |
Fosfor | P | %0,06’nın altında |
Kükürt | S | %0,03’ün altında |
Magnezyum | Mg | %0,035–0,050 |
Demir | Fe | Diğer elementlerden sonra kalan miktar |
Başka üreticiler farklı aralıklar kullanabilir. Örneğin Dijkkamp’ın GGG70 teknik föyünde karbon %3,40–3,85, silisyum %2,30–3,10 ve manganez %0,10–0,30 aralığında verilir. Bu farklılık, malzemenin yalnızca element yüzdeleriyle tanımlanmadığını gösterir. Dökümün boyutu, soğuma şartları, aşılama işlemi ve hedeflenen iç yapı da sonucu etkiler.
Belirli bir parçanın kesin kimyasal analizi, o döküm partisine ait laboratuvar raporundan öğrenilir. Genel bir bileşim tablosu, üretim hakkında fikir verir; parçanın gerçek analizinin veya mekanik deney sonuçlarının yerini tutmaz.
GGG70’in yapısını anlamak için grafitle metalik yapıyı ayrı değerlendirmek gerekir. Grafit, karbonun serbest halde bulunduğu bölümdür. Metalik yapı ise bu grafit kürelerini çevreleyen ve yük taşıyan ana kısımdır. Malzemenin özellikleri, hem grafitin biçimine hem de çevresindeki metalik yapıya bağlıdır.
Gri dökme demirde grafit, ince yapraklar halinde bulunur. Bu yaprakların uçlarında gerilme yoğunlaşması oluşur ve çatlaklar daha kolay başlayabilir. Sfero dökümde grafitin küresel olması, bu olumsuz etkiyi azaltır. Küreselleştirme işleminin malzemeye kazandırdığı mekanik avantajın temelinde bu fark vardır.
GGG70’te metalik yapı genellikle perlit ağırlıklıdır. Perlit, ferrit ile sementitin ince tabakalar halinde birlikte bulunduğu yapıdır. Ferrit daha yumuşak ve sünekken, sementit sert bir demir karbürüdür. Perlit miktarının artması, dayanım ve sertliği yükseltirken şekil değiştirme kabiliyetini azaltabilir.
Bu nedenle sfero döküm sınıflarının hepsi aynı davranışı göstermez. Ferrit ağırlıklı bir sfero döküm ile perlit ağırlıklı GGG70, aynı grafit biçimine sahip olsa da farklı sertlik, uzama ve darbe davranışına sahip olabilir.
Kimyasal bileşimde karbon, grafit oluşumunun temel unsurudur. Silisyum ise grafitleşmeyi destekler ve metalik yapının oluşumunda rol oynar. Bu iki element birlikte değerlendirilir. Uygun denge, parçanın kesit kalınlığına ve üretim şartlarına göre belirlenir.
Manganez, perlit oluşumunu destekleyen elementlerden biridir. Bazı üretimlerde bakır ve kalay da perlit oluşumunu desteklemek amacıyla kullanılabilir. Bu elementlerin miktarı, hedeflenen dayanım ve uzamaya göre ayarlanır. GGG70 adı, bütün dökümlerde aynı bakır veya kalay oranının bulunacağı anlamına gelmez.
Sfero dökümü diğer dökme demirlerden ayıran üretim adımlarından biri, magnezyumla küreselleştirmedir. Sıvı metale çoğunlukla demir-silisyum-magnezyum esaslı bir alaşım verilir. Uygun işlem koşullarında grafitin küresel biçimde gelişmesi sağlanır.
Analiz tablosundaki magnezyum yüzdesiyle potaya eklenen küreselleştirici alaşımın miktarı birbirinden farklı kavramlardır. Eklenen magnezyumun bir bölümü reaksiyonlarda tüketilir veya kaybedilir. Analiz numunesinde ölçülen kalıntı magnezyum, işlemin sonunda metalde bulunan miktarı gösterir.
Kükürt kontrolü bu aşamada önem kazanır. Magnezyum, kükürt ve oksijenle reaksiyona girebildiği için başlangıç metalinin durumu, küreselleştirme işleminin verimini etkiler. Fosfor da mekanik özelliklere etkisi nedeniyle kontrol altında tutulur. Bu nedenle yalnızca magnezyum sonucuna bakarak grafit yapısının uygun olduğuna karar verilmez; mikroskobik incelemeyle doğrulama yapılır.
EN-GJS-700-2 adındaki 700, sınıflandırmanın referans koşullarındaki minimum çekme dayanımını MPa cinsinden ifade eder. 2 ise aynı referans koşullardaki minimum kopma uzamasının yüzde değeridir. Bir MPa, bir N/mm²’ye eşittir.
İlgili et kalınlığı 30 mm’ye kadar olan parçaları temsil eden, standarda uygun döküm numunelerinden hazırlanan deney parçaları için temel değerler şöyledir:
Özellik | Referans değer |
|---|---|
Minimum çekme dayanımı, Rm | 700 MPa |
Minimum %0,2 kalıcı uzama sınırı, Rp0,2 | 420 MPa |
Minimum kopma uzaması, A | %2 |
Brinell sertliği, t ≤ 60 mm için kılavuz aralık | 225–305 HBW |
Elastisite modülü | Yaklaşık 176 GPa |
Yoğunluk | Yaklaşık 7,2 g/cm³ |
Tablodaki çekme dayanımı, kalıcı uzama sınırı ve kopma uzaması, belirtilen numune ve et kalınlığı koşullarıyla birlikte değerlendirilmelidir. Sertlik ve fiziksel özellikler ise burada referans bilgi olarak verilmiştir. Teslimatta bağlayıcı olacak özel şartlar sipariş sırasında tanımlanmalıdır.
Çekme dayanımı, deney numunesinin çekme altında ulaştığı en yüksek gerilmeyi gösterir. Rp0,2 değeri ise yüzde 0,2 kalıcı plastik uzamaya karşılık gelen gerilmedir. Tasarımda yalnızca 700 MPa değerine bakmak yeterli olmaz; kalıcı şekil değiştirme, yorulma ve çalışma koşulları da hesaba katılır.
Kopma uzaması, numunenin kırılana kadar ne kadar uzadığını gösterir. Örneğin başlangıç ölçü boyu 50 mm olan bir numunede yüzde 2 kopma uzaması, kırılan parçalar birleştirildikten sonra ölçü boyunun yaklaşık 51 mm olması anlamına gelir. Bu küçük örnek, GGG70’in yüksek dayanımlı olmasına rağmen sınırlı uzama gösteren bir malzeme olduğunu anlaşılır hale getirir.
Et kalınlığı arttığında referans mekanik şartlar da değişebilir. EN-GJS-700-2 için 30–60 mm aralığında minimum çekme dayanımı 700 MPa, minimum Rp0,2 değeri 400 MPa ve minimum uzama yüzde 2’dir. 60–200 mm aralığında ise bu değerler sırasıyla 650 MPa, 380 MPa ve yüzde 1 olarak verilir. Numune türü ve parçayla ilişkisi, bu değerlerin uygulanmasında belirleyicidir.
Kalın ve ince bölgelerin farklı davranmasının nedeni, aynı hızda soğumamalarıdır. İnce kesitler hızlı soğuduğunda sert karbür oluşumu eğilimi artabilir. Kalın kesitlerde ise grafit biçiminde bozulmalar ve yerel yapı farklılıkları görülebilir. Aynı parça üzerindeki ani kesit değişimleri, çekinti boşluğu oluşumunu da zorlaştırabilir.
GGG70’in üretiminde küreselleştirmeden sonra aşılama işlemi uygulanır. Aşılama, grafitin oluşacağı çekirdekleri artırmaya yardımcı olur. Amaç, uygun biçimde ve dengeli dağılan grafit küreleri elde etmek, istenmeyen karbür oluşumunu azaltmaktır.
Küreselleştirme ile aşılama farklı görevler üstlenir. Magnezyum işlemi grafitin biçimini etkilerken, aşılama grafitin oluşumu ve dağılımını destekler. İşlem zamanı, döküm sıcaklığı ve bekleme süresi birlikte kontrol edilir. Uygun kimyasal analiz, iyi bir iç yapı elde etmek için bu üretim adımlarıyla tamamlanmalıdır.
GGG70’in kullanımında öne çıkan özelliklerden biri aşınma direncidir. Perlit ağırlıklı yapı ve buna bağlı sertlik, yük altında çalışan yüzeylerde avantaj sağlayabilir. Dişli çarklar, hareket tekerlekleri, krank milleri ve yüksek gerilmeye maruz kalan makine parçalarında bu özelliklerden yararlanılır.
Bir dişli çarkta malzemenin hem diş dibindeki eğilme yüklerini hem de temas yüzeyindeki zorlanmayı karşılaması gerekir. Bu örnek, yüksek dayanım ve aşınma direncinin neden birlikte değerlendirildiğini gösterir. Yine de yalnızca “GGG70” yazılması, belirli bir dişlinin bütün çalışma şartlarını sağlayacağını kanıtlamaz; geometri, yüzey durumu, yağlama ve yük çevrimi tasarımın parçasıdır.
Sfero döküm sınıfları arasındaki dayanım ve uzama farkı aşağıdaki karşılaştırmada görülebilir. Değerler, ilgili et kalınlığı 30 mm’ye kadar olan referans numune koşulları içindir.
Malzeme sınıfı | Minimum çekme dayanımı | Minimum Rp0,2 | Minimum kopma uzaması |
|---|---|---|---|
EN-GJS-500-7 — GGG50 | 500 MPa | 320 MPa | %7 |
EN-GJS-600-3 — GGG60 | 600 MPa | 370 MPa | %3 |
EN-GJS-700-2 — GGG70 | 700 MPa | 420 MPa | %2 |
Bu karşılaştırma, dayanım yükselirken uzama şartının nasıl değiştiğini gösterir. Darbeli yükler, düşük sıcaklık veya yüksek şekil değiştirme kabiliyeti gereken uygulamalarda malzeme seçimi buna göre yapılmalıdır. GGG70’in adı, tek başına belirli bir darbe enerjisi garantisi vermez.
Talaşlı imalatta GGG70 işlenebilir bir malzemedir; ancak daha yumuşak sfero sınıflarına göre takım seçimi ve kesme şartları daha dikkatli belirlenir. Yüksek sertlik takım aşınmasını artırabilir. Karbürlü bölgeler, döküm kabuğu ve yerel sertlik değişimleri işleme sırasında ayrıca etkili olur.
Isıl işlem, üreticinin hedeflediği yapıya göre kullanılabilir. Gerekli özellikler uygun bileşim ve soğuma koşullarıyla döküm halinde elde edilebildiği gibi, bazı üretimlerde normalizasyon gibi işlemlerden yararlanılabilir. GGG70 için bütün parçalara uygulanacak tek bir ısıl işlem reçetesi bulunmaz. İşlem sonrasında mekanik özelliklerin yeniden doğrulanması gerekir.
GGG70’e kaynak yapılabilir; fakat perlit ağırlıklı yapı ve yüksek karbon içeriği nedeniyle kaynak bölgesinde sertleşme ve çatlama riski vardır. Isı girdisi, ön ısıtma, soğuma koşulları ve dolgu malzemesi parçaya göre seçilir. Nikel veya nikel-demir esaslı dolgular kullanılan seçenekler arasındadır. Yük taşıyan bir parçanın kaynakla onarılmasında, onarılan bölgenin görevine uygunluğu ayrıca değerlendirilmelidir.
Kalite kontrolünde birbirini tamamlayan birkaç inceleme gerekir:
Kimyasal analiz: Karbon, silisyum, manganez, fosfor, kükürt, magnezyum ve gerekli diğer elementleri belirler.
Mekanik deney: Çekme dayanımını, Rp0,2 değerini ve kopma uzamasını doğrular.
Sertlik ölçümü: Yerel sertlik farklarını ve işleme açısından önemli bölgeleri gösterir.
Mikroyapı incelemesi: Grafitin küreselliğini, dağılımını, ferrit-perlit oranını ve karbür oluşumunu değerlendirir.
Parçaya uygun kusur kontrolü: Çatlak, gözenek ve çekinti gibi kusurların kabul şartlarına uygunluğunu araştırır.
Özellikle grafit küreselliği, yalnızca kimyasal analizden anlaşılamaz. Mikroskop altında grafitin biçimi ve dağılımı incelenmelidir. Benzer sertlik değerlerine sahip iki dökümün farklı çekme dayanımı veya uzama göstermesi de mümkündür. Bu yüzden sertlik ölçümü tek başına malzeme sınıfını doğrulamak için yeterli değildir.
Bir GGG70 siparişinde malzeme adıyla birlikte uygulanacak standart, ilgili et kalınlığı, numune yöntemi ve özel kabul şartları belirtilmelidir. İstenen sertlik aralığı, kimyasal element sınırları, mikroyapı koşulları veya darbe özellikleri varsa bunlar da baştan tanımlanmalıdır. Üretim partisinin izlenebilirliği ve deney raporları, teslim edilen parçanın bu şartları sağlayıp sağlamadığını değerlendirmeyi mümkün kılar.
Döküm ihtiyacınız için teklif alın.
Teknik detaylarınızı ve çizimlerinizi paylaşın.
Yorumlar